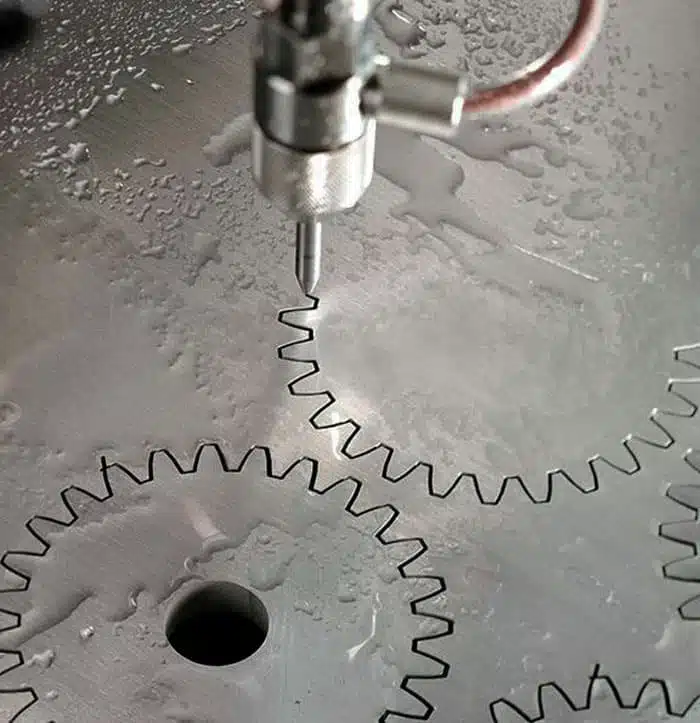
Wasserstrahlschneiden Blech: Präzise Kaltschnitte aus der Schweiz
Einwandfreie Schnittkante ohne Wärmeeinfluss – Kaltschnitt-Verfahren, Materialstruktur und Härte bleiben erhalten
Toleranzen bis ±0,1 mm – Präzisionsschneidkopf TILT-A-JET verhindert den Schneidkonus
3D-Wasserstrahlen möglich – Winkelschneidkopf bis 60°, auch für schräge Konturen und Schweisskantenvorbereitung
Grossformat bis 4000 x 2000 mm – auch nichtmetallische Werkstoffe wie Glas, Stein und Kunststoff
Kostenlose Beratung oder Angebot?
Unser Formular ist für beides da! Zeichnungen als PDF, STEP oder DXF sind willkommen, aber kein Muss.
„*“ zeigt erforderliche Felder an
Materialtabelle
| Material | Dickenbereich |
|---|---|
| Stahl / Edelstahl | bis 200 mm |
| Aluminium | bis 200mm |
| Kupfer / Messing | bis 200mm |
| Titan / Werkzeugstahl | bis 200mm |
| Glas, Stein, Keramik | auf Anfrage |
| Kunststoffe, Gummi, Verbundwerkstoffe (CFK, GFK) | auf Anfrage |
Abschnitt: Kompetenz-Absatz (Pendant zu "Bereits seit 1988..." auf der Laser-Seite)
Das Wasserstrahlschneiden ergänzt unsere Zuschneidetechnologien in Brittnau um ein Verfahren, das dort ansetzt, wo Laser und Plasma an ihre Grenzen stossen. Bei sehr dicken Materialien, bei hitzeempfindlichen Werkstoffen und bei Materialvielfalt jenseits von Metall. Unsere Wasserstrahlschneidanlage OMAX 80X arbeitet mit einem Betriebsdruck von 4100 bar und einem Präzisionsschneidkopf mit Ausgleichsfunktion, damit Sie Ihre Teile mit exakt parallelen Schnittkanten erhalten, ohne den typischen Schneidkonus.
Abschnitt: Welche Technik steckt dahinter, und was bedeutet das für Ihr Bauteil?
Beim Wasserstrahlschneiden unterscheidet man zwei Verfahren im Reinwasserschneiden und Abrasivschneiden.
Reinwasserschneiden: Ein Hochdruckstrahl aus reinem Wasser, erzeugt durch eine Diamantdüse bei mehreren tausend bar, trennt weichere Materialien wie Textilien, Dämmstoffe und Kunststofffolien.
Abrasivschneiden: Dem Wasserstrahl wird nach der Diamantdüse ein Abrasivmittel beigemischt und in einem Fokussierrohr gebündelt. Damit lassen sich harte Materialien wie Stahl, Glas oder Stein trennen, ohne Wärme in das Werkstück einzubringen.
Für Sie als Kunde bedeutet das eine Technologie, die Materialeigenschaften wie Härte und Gefügestruktur vollständig erhält, unabhängig davon, wie dick oder hitzeempfindlich Ihr Werkstoff ist.
Vergleichstabelle: Wasserstrahl vs. Laser vs. Plasma
| Kriterium | Wasserstrahl (Meyer Blechtechnik) | Laser | Plasma / Autogen |
|---|---|---|---|
| Thermischer Einfluss | Keiner (Kaltschnitt) | Gering bis mittel | Hoch |
| Materialspektrum | Universell (Metalle & Nichtmetalle) | Nur leitende Metalle | Nur Metalle |
| Maximale Dicke | Bis 200 mm (Metalle) | Bis ca. 60 mm | Materialabhängig |
| Gefügestabilität | Bleibt vollständig erhalten | Zone wird thermisch verändert | Massive Veränderung |
| Schnittschräge | Minimal – Konusausgleich +/- 0.1mm auf 100mm Dicke möglich | Mittel | Gross |
Toleranzen und Genauigkeit
Konturen werden je nach Materialart, Dicke und Schnittgeschwindigkeit auf ±0,1 bis ±0,25 mm genau geschnitten. Für besonders anspruchsvolle Bauteile ist mit unserem Präzisionsschneidkopf TILT-A-JET ein höherer Genauigkeitsgrad möglich, dieser wird im Einzelfall geprüft.
Abschnitt: Unsere Wasserstrahlanlage, Kapazität für Ihr Projekt
OMAX 80X Jet Machining Center
- Tischgrösse: 4570 x 2260 mm
- Bearbeitungsbereich 2D: 4000 x 2000 mm
- Bearbeitungsbereich 3D: 3000 x 1500 mm
- Pumpenleistung: 37 kW, Betriebsdruck 4100 bar
- Schneidkopf 1: TILT-A-JET, Präzisionsschneidkopf mit Schneidkonus ausgleichsfunktion bis 9°
- Schneidkopf 2: A-JET, Winkelschneidkopf bis 59° für 3D-Wasserstrahlen
- Grosse Materialvielfalt, auch nichtmetallische Werkstoffe (Holz, Stein etc.)
- Kaltschneidprozess, keine Wärmeeinbringung in die Schnittkante
Nicht sicher, ob Ihr Material dabei ist? Wir beraten Sie gerne: 062 746 07 77.
Mehr zum Thema Wasserstrahlschneiden
FAQ
Beim Wasserstrahlschneiden werden Werkstücke mit einem Hochdruck-Wasserstrahl getrennt. Je nach Material kommt entweder reines, speziell aufbereitetes Wasser oder Wasser mit beigemischtem Abrasivmittel zum Einsatz. Unsere Anlage arbeitet mit einem Betriebsdruck von 4100 bar.
Konturen lassen sich auf ±0,1 bis ±0,25 mm genau schneiden, abhängig von Materialart, Dicke und Schnittgeschwindigkeit. Mit unserem Präzisionsschneidkopf TILT-A-JET wird der sonst typische Schneidkonus ausgeglichen.
Stahl kann bis zu 200 mm Dicke geschnitten werden. Für weitere Materialien beraten wir Sie gerne persönlich zu den jeweils möglichen Dickenbereichen: 062 746 07 77.
Das hängt vom Material und Ihren Anforderungen ab. Wasserstrahlschneiden eignet sich besonders, wenn Laserschneiden zu unsauberen Schnittflächen, Verzug oder Randzonenaufhärtung führen würde, sowie bei Materialstärken über 60 mm oder bei hitzeempfindlichen und nichtmetallischen Werkstoffen. Laserschneiden ist bei dünneren Metallen oft schneller und wirtschaftlicher. Gerne beraten wir Sie zur passenden Wahl für Ihr Bauteil.
Der Preis hängt von mehreren Faktoren ab: gewählte Qualitätsstufe und deren Schnittgeschwindigkeit, Programmieraufwand insbesondere bei 3D-Konturen, Anzahl Einstiche, sowie Materialverunreinigung und Abrasivsandmenge. Senden Sie uns Ihre Zeichnung für eine unverbindliche Preisindikation.
Material stapeln (Stacking): Mehrere Lagen gleichzeitig schneiden reduziert Maschinenlaufzeiten und Rüstaufwand pro Stück drastisch.
Schnittqualität anpassen:
Q1–Q2 (Grobschnitt): Maximale Geschwindigkeit, niedrigster Preis – ideal für Rohzuschnitte oder Schweißkonstruktionen.
Q3 (Standardschnitt): Optimaler Kompromiss aus Preis und Sauberkeit für die meisten Bauteile.
Q4–Q5 (Feinschnitt): Höchste Präzision, aber deutlich längere Schneidzeit und höhere Kosten.
Effizientes Nesting: Gemeinsame Schnittlinien für benachbarte Teile nutzen, um Wege zu sparen.
Grundregel: Nur so präzise wie nötig schneiden – jede Stufe höher bei der Schnittqualität verlängert die Schneidzeit und erhöht den Preis.
Ja. Mit unserem Winkelschneidkopf A-JET schneiden wir bis zu einem Winkel von 59°, das ermöglicht dreidimensionale Konturen und Schweisskantenvorbereitungen direkt beim Schneiden.