Materialtabelle

MaterialDickenbereich
Stahl / Edelstahlbis 200 mm
Aluminiumbis 200mm
Kupfer / Messingbis 200mm
Titan / Werkzeugstahlbis 200mm
Glas, Stein, Keramikauf Anfrage
Kunststoffe, Gummi, Verbundwerkstoffe (CFK, GFK)auf Anfrage


Abschnitt: Kompetenz-Absatz (Pendant zu "Bereits seit 1988..." auf der Laser-Seite)

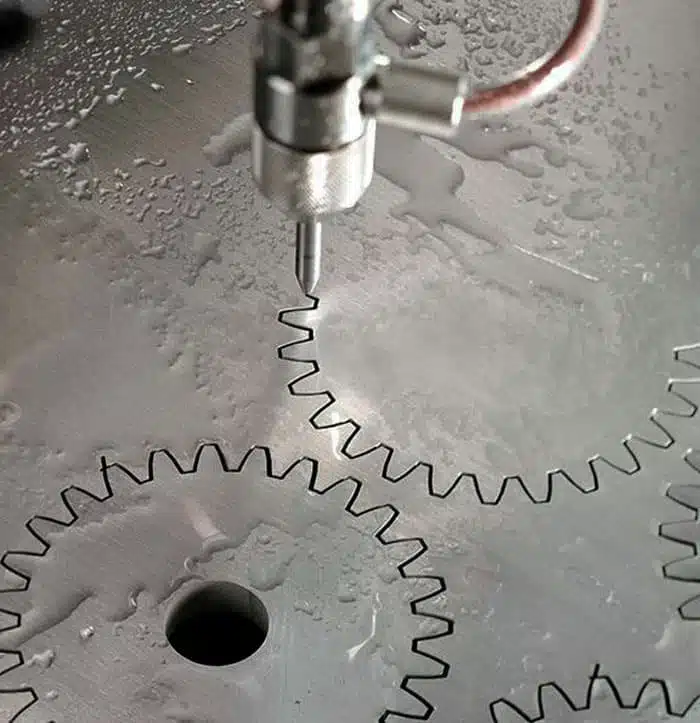
Das Wasserstrahlschneiden ergänzt unsere Zuschneidetechnologien in Brittnau um ein Verfahren, das dort ansetzt, wo Laser und Plasma an ihre Grenzen stossen. Bei sehr dicken Materialien, bei hitzeempfindlichen Werkstoffen und bei Materialvielfalt jenseits von Metall. Unsere Wasserstrahlschneidanlage OMAX 80X arbeitet mit einem Betriebsdruck von 4100 bar und einem Präzisionsschneidkopf mit Ausgleichsfunktion, damit Sie Ihre Teile mit exakt parallelen Schnittkanten erhalten, ohne den typischen Schneidkonus.

Abschnitt: Welche Technik steckt dahinter, und was bedeutet das für Ihr Bauteil?

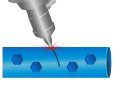
Beim Wasserstrahlschneiden unterscheidet man zwei Verfahren im Reinwasserschneiden und Abrasivschneiden.

Reinwasserschneiden: Ein Hochdruckstrahl aus reinem Wasser, erzeugt durch eine Diamantdüse bei mehreren tausend bar, trennt weichere Materialien wie Textilien, Dämmstoffe und Kunststofffolien.

Abrasivschneiden: Dem Wasserstrahl wird nach der Diamantdüse ein Abrasivmittel beigemischt und in einem Fokussierrohr gebündelt. Damit lassen sich harte Materialien wie Stahl, Glas oder Stein trennen, ohne Wärme in das Werkstück einzubringen.

Für Sie als Kunde bedeutet das eine Technologie, die Materialeigenschaften wie Härte und Gefügestruktur vollständig erhält, unabhängig davon, wie dick oder hitzeempfindlich Ihr Werkstoff ist.

Vergleichstabelle: Wasserstrahl vs. Laser vs. Plasma

KriteriumWasserstrahl (Meyer Blechtechnik)LaserPlasma / Autogen
Thermischer EinflussKeiner (Kaltschnitt)Gering bis mittelHoch
MaterialspektrumUniversell (Metalle & Nichtmetalle)Nur leitende MetalleNur Metalle
Maximale DickeBis 200 mm (Metalle)Bis ca. 60 mmMaterialabhängig
GefügestabilitätBleibt vollständig erhaltenZone wird thermisch verändertMassive Veränderung
SchnittschrägeMinimal – Konusausgleich +/- 0.1mm auf 100mm Dicke möglichMittelGross

Toleranzen und Genauigkeit

Konturen werden je nach Materialart, Dicke und Schnittgeschwindigkeit auf ±0,1 bis ±0,25 mm genau geschnitten. Für besonders anspruchsvolle Bauteile ist mit unserem Präzisionsschneidkopf TILT-A-JET ein höherer Genauigkeitsgrad möglich, dieser wird im Einzelfall geprüft.